


Augstspiediena ķīmiskajā un kuģniecības inženierzinātnēs pat viena atloka bojājums var izraisīt nopietnas noplūdes, vides piesārņojumu un dārgas dīkstāves. Cauruļvadu sistēmām atloks nav tikai standarta sastāvdaļa – tā ir kritiska saite, kas savieno visas sistēmas spiedienu, blīvējumu un drošības rādītājus.
Mēs LHTI esam pārliecināti, ka gala pārbaudē kvalitāte netiek "pārbaudīta" – tā tiek "kalta" produktā jau no pirmās ražošanas dienas. Tālāk ir sniegts stingrs kvalitātes kontroles process, ko mēs ievērojam kaltu titāna atloku ražošanā.
1. darbība: stingra izejvielu kontrole no avota
Pirmais solis uz augstas kvalitātes titāna atlokiem nav kalšana, bet gan materiāla izvēle. Katrai mūsu izmantotajai titāna lietņu vai stieņu partijai ir pievienoti pilnīgi materiālu izsekojamības ieraksti, kas nodrošina, ka ķīmiskais sastāvs un mehāniskās īpašības ir pārbaudāmas, pārbaudāmas un izsekojamas. Ienākošo materiālu pārbaudes laikā mēs koncentrējamies uz:
Pilnīga informācija par partiju
Ķīmiskā sastāva atbilstība specifikācijām
Stabili mehānisko īpašību dati
Vienota iekšējā mikrostruktūra
Nav acīmredzamu defektu, kas varētu ietekmēt turpmāko apstrādi
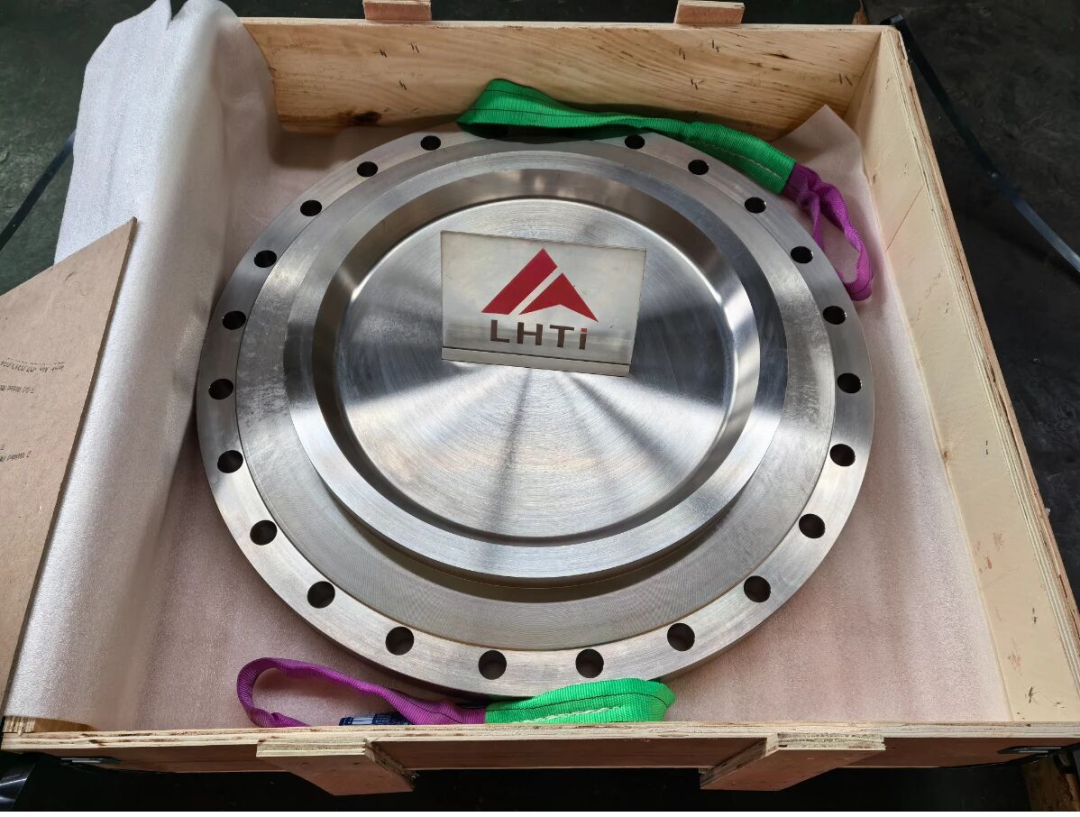
Mēs apņēmīgi izvairāmies izmantot otrreizēji pārstrādātus nezināmas izcelsmes lūžņus, lai novērstu produkta nestabilitāti, ko izraisa nepietiekama tīrība, sastāva svārstības vai neviendabīga struktūra. Titāna atlokiem, jo stabilāks ir izejmateriāls, jo uzticamāka būs turpmākā kalšanas, apstrādes un ekspluatācijas veiktspēja.
2. darbība: precīza kalšana un termiskā apstrāde
Kalšana ir galvenais process, lai uzlabotu titāna mehāniskās īpašības. Izmantojot labi izstrādātu kalšanas procesu, titāna graudu struktūru var uzlabot, uzlabojot atloka izturību, stingrību un kopējo nestspēju. Temperatūras kontrole kalšanas laikā ir īpaši svarīga. Ja temperatūra ir pārāk augsta, var rasties nevēlamas mikrostrukturālas izmaiņas; nepareiza temperatūras kontrole var ietekmēt arī turpmāko apstrādes stabilitāti un galīgo veiktspēju. Tāpēc mēs stingri kontrolējam kalšanas temperatūru, formēšanas procesu un deformācijas apjomu.
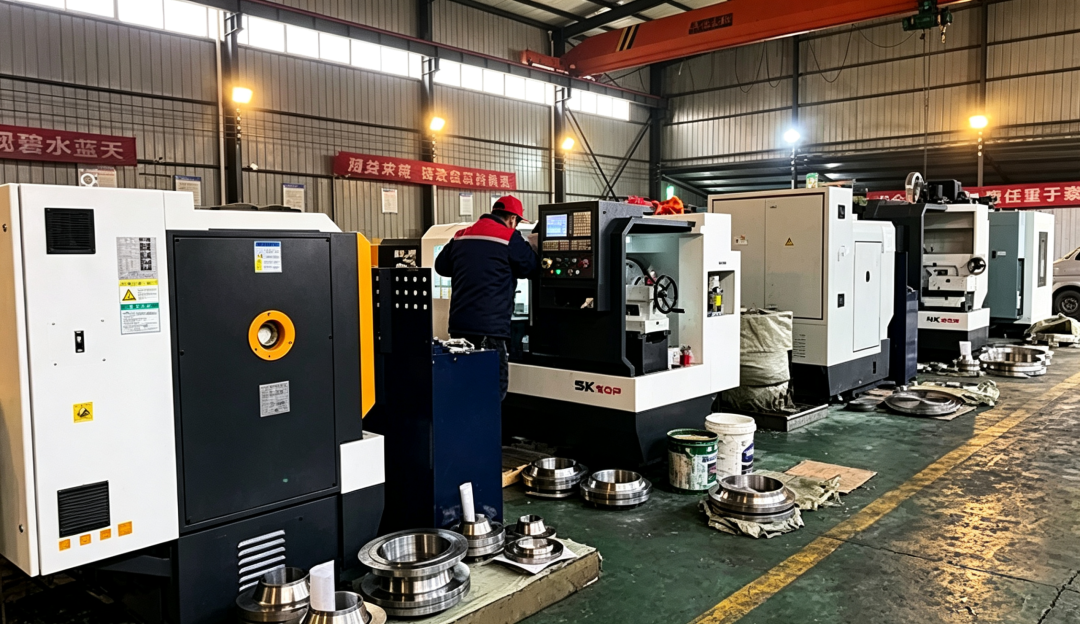
Pēc kalšanas vienlīdz svarīga ir arī vakuuma atkausēšana. Tas palīdz mazināt iekšējos spriegumus, stabilizēt materiāla struktūru, samazināt deformācijas risku vēlākā apstrādē un veicināt stabilāku izmēru stabilitāti ilgstošas ekspluatācijas laikā. Mērķis ir skaidrs: padarīt titāna atloku ne tikai "veidotu", bet arī "izturīgu, izturīgu un uzticamu".
3. darbība: CNC precīzā apstrāde
Atloka patiesā vērtība galu galā ir tā savienojumā un blīvēšanas veiktspējā. Blīvējuma virsmas līdzenums, virsmas raupjums, izmēru pielaides un vītnes precizitāte tieši ietekmē blīvējuma veiktspēju pēc uzstādīšanas uz vietas. Ja blīvējuma virsma ir nevienmērīga, nelīdzens vai izmēru novirzes ir pārāk lielas, pat vislabākais materiāls var radīt noplūdes risku. Tāpēc mēs izmantojam CNC apstrādes iekārtas augstas precizitātes apstrādei, stingri kontrolējot:
Blīvējuma sejas līdzenums
Virsmas raupjums
Atloka biezums
Skrūvju caurumu pozīcijas precizitāte
Vītnes precizitāte
Kopējā izmēru konsekvence

Atlokiem, ko izmanto augstspiediena ķīmiskajā, jūras un korozīvā vidē, precīzā apstrāde nav "papildus" — tā ir pamats nulles noplūdei. Katrs izmērs ir konsekventi jākontrolē, lai nodrošinātu drošu blīvējumu sarežģītos ekspluatācijas apstākļos.
4. darbība: stingra nesagraujošā pārbaude (NDT)
Pirms atstāšanas no mūsu rūpnīcas titāna atlokiem ir jāveic stingras pārbaudes. Šī nav tikai ikdienišķa procedūra, bet gan līdzeklis, lai iepriekš atklātu iespējamās iekšējās vai virsmas anomālijas, neļaujot neatbilstošiem izstrādājumiem nonākt projekta vietās. Mēs koncentrējamies uz trīs veidu pārbaudes.
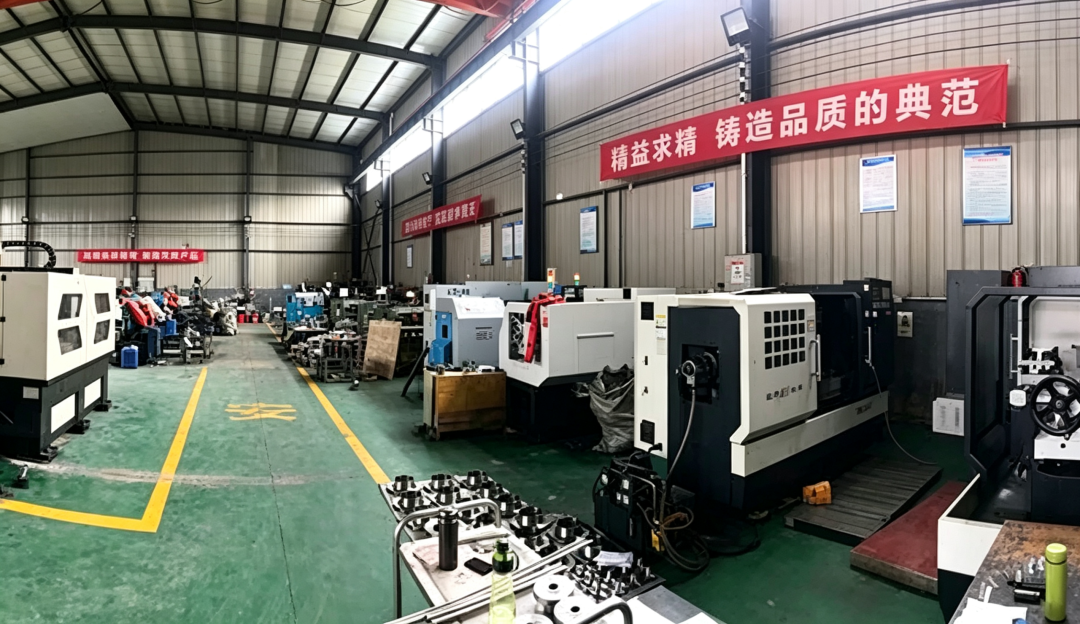
Ultraskaņas pārbaude (UT)
UT izmanto, lai pārbaudītu iekšējos defektus, piemēram, plaisas, porainību, ieslēgumus vai citas nepilnības, kas varētu ietekmēt struktūras integritāti. Augstspiediena un augsta sprieguma lietojumos iekšējie defekti var kļūt par iespējamiem atteices punktiem. Tāpēc UT ir svarīga metode titāna atloku iekšējās kvalitātes novērtēšanai.
Caurlaidības pārbaude (PT)
PT izmanto, lai noteiktu virsmas defektus, piemēram, mikroplaisas, atklātas pārtraukumus vai virsmas anomālijas. Pat ja iekšējā kvalitāte ir pieņemama, virsmas defekti var izplatīties turpmākās apstrādes, uzstādīšanas vai apkopes laikā. PT palīdz mums stingrāk kontrolēt virsmas kvalitāti.
Izmēru un vītņu pārbaude
Papildus NDT izmēru un vītņu pārbaude ir vienlīdz svarīga. Atlokus neizmanto izolēti – tiem jāsavieno ar caurulēm, blīvēm, skrūvēm un aprīkojuma saskarnēm. Tādējādi skrūvju caurumiem, vītnēm, blīvējuma virsmām un savienojuma izmēriem jāsaglabā nemainīgi. Tikai tad, kad visi pārbaudes rezultāti ir apmierinoši, produkts var pāriet uz nākamo posmu.
Mūsu kvalitātes filozofija
Attiecībā uz LHTI titāna atloku kvalitātes kontrole nav viena departamenta vai viena procesa atbildība. Tas iet cauri visam ciklam – no ienākošās izejvielas, kalšanas, termiskās apstrādes, apstrādes, virsmas apstrādes, pārbaudes, līdz nosūtīšanai. Mēs uzskatām, ka patiesi uzticamiem titāna atlokiem vienlaikus jāatbilst šādiem nosacījumiem:
Stabils materiāls
Vienota struktūra
Precīza apstrāde
Stingra pārbaude
Pilnīga izsekojamība
Tikai tad titāna atloki var uzticami darboties ilgtermiņā kritiskos lietojumos, piemēram, augstspiediena ķīmiskās rūpnīcās, jūras inženierzinātnēs, jūras ūdens atsāļošanā un korozīvā vidē.
Secinājums
Kalto titāna atloku kvalitāte ir atkarīga no katra procesa kontroles precizitātes. No izejmateriālu izsekojamības līdz kalšanai un termiskai apstrādei, CNC precīzai apstrādei un nesagraujošai pārbaudei – katrs solis ietekmē izstrādājuma galīgo uzticamību. Kritiskiem lietojumiem, piemēram, augstspiediena ķīmijas un kuģniecības inženierzinātnēm, atloka bojājuma risks pārsniedz pašu komponentu — tas apdraud visas sistēmas drošību un nepārtrauktu darbību. Tāpēc LHTI, ražojot kaltos titāna atlokus, ievēro šo principu: kvalitāte netiek pārbaudīta beigās – tā tiek iebūvēta no pirmās dienas ar stingru kontroli.


